- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Komponen Asas Acuan dan Bahagian Piawai manakah yang Penting untuk Acuan Suntikan Ketepatan?
Pengacuan suntikan ketepatan bergantung pada lebih daripada rongga dan teras. Asas acuan menyediakan rangka kerja struktur yang menyatukan sistem pengacuan, manakala komponen standard mengawal penjajaran, pergerakan, kedudukan dan lentingan bahagian. Jika elemen ini kurang dipadankan atau dihasilkan tidak tepat, masalah seperti denyar, haus tidak sekata, dimensi bahagian yang tidak konsisten, pembukaan acuan yang sukar dan kegagalan alatan pramatang boleh berlaku. Memilih yang betulMoldbase dan Bahagian StandardOleh itu, komponen adalah langkah asas dalam membina acuan suntikan yang boleh dipercayai.
Pemasangan acuan yang direka bentuk dengan baik menggabungkan bahan plat yang sesuai, pemesinan yang tepat, sistem panduan yang boleh dipercayai, komponen ejektor yang dipilih dengan betul dan aksesori yang serasi. Konfigurasi yang diperlukan berbeza dengan saiz acuan, ciri resin, susun atur rongga, tekanan suntikan, isipadu pengeluaran, dan spesifikasi mesin pengacuan suntikan.Moldburger Mould Industry Co., Ltd.membekalkan asas acuan dan komponen acuan ketepatan untuk aplikasi perindustrian, dengan spesifikasi yang diterbitkan meliputi keluli P20, keluli gred 1.2311, komponen panduan SUJ2 dan pin ejektor SKD61. Memahami fungsi dan kriteria pemilihan setiap komponen membantu pereka bentuk acuan dan pasukan pembelian membuat keputusan yang lebih termaklum.
Jadual Kandungan
1. Apakah Plat Asas Acuan Yang Penting untuk Acuan Suntikan Yang Stabil?
2. Komponen Piawai yang manakah Mengawal Penjajaran, Pergerakan dan Lentingan?
3. Bagaimanakah Bahan, Toleransi dan Kualiti Pembuatan Harus Dinilai?
Apakah Plat Asas Acuan Yang Penting untuk Acuan Suntikan Yang Stabil?
Asas acuan ialah struktur sokongan yang memegang rongga, teras, sistem pemandu, mekanisme lenting dan elemen fungsi lain dalam kedudukan yang dimaksudkan. Semasa pengacuan suntikan, pemasangan tertakluk kepada daya pengapit, tekanan suntikan, pembukaan dan penutupan berulang, dan perubahan haba. Pangkalan mesti mengekalkan kestabilan dimensi di bawah keadaan operasi ini. Walaupun rongga dan teras telah dimesin dengan tepat, ketegaran plat yang tidak mencukupi atau penjajaran yang lemah boleh menjejaskan bahagian acuan akhir.
Susunan plat bergantung pada reka bentuk acuan. Acuan dua plat konvensional biasanya termasuk plat pengapit atas, plat rongga, plat teras, plat sokongan, blok pengatur jarak, plat ejektor dan plat pengapit bawah. Perkakas yang lebih kompleks mungkin memerlukan plat atau sisipan tambahan untuk memuatkan peluncur, pengangkat, pelari panas atau susunan lontar khas. Setiap plat mempunyai peranan mekanikal yang ditentukan, dan dimensinya harus ditentukan oleh susun atur acuan dan bukannya dipilih hanya dengan merujuk kepada saiz acuan nominal.
Plat manakah yang membentuk pemasangan struktur utama?
Komponen berikut biasanya dipertimbangkan apabila menentukan asas acuan:
- Plat pengapit atas:Menghubungkan bahagian acuan yang tidak bergerak ke plat tetap mesin pengacuan suntikan. Ia menyediakan permukaan pelekap untuk pemasangan acuan atas dan menampung sesendal sprue jika diperlukan.
- Plat rongga:Menyokong sisipan rongga atau mengandungi pemesinan rongga secara langsung. Kerataan, ketebalan dan ketegarannya mempengaruhi sejauh mana konsisten bahagian rongga disokong semasa pengapit.
- Plat teras:Memegang sisipan teras atau ciri pembentuk teras. Ia mesti mengekalkan hubungan yang direka dengan plat rongga sepanjang kitaran pengeluaran berulang.
- Plat sokongan:Mengukuhkan pemasangan bahagian teras dan membantu menahan lenturan di bawah tekanan suntikan. Ketebalan dan susunan sokongan yang diperlukan bergantung pada kawasan yang diunjurkan, susun atur rongga, dan beban pengacuan yang dijangkakan.
- Blok pengatur jarak:Cipta ruang yang diperlukan untuk pemasangan ejektor untuk bergerak. Dimensinya menentukan strok lenting yang tersedia dan mesti membenarkan kelegaan yang mencukupi untuk bahagian yang bergerak.
- Plat penahan ejector dan plat ejector:Pegang dan pandu pin ejektor, lengan dan elemen lenting yang lain. Pergerakan mereka harus kekal selari dan bebas daripada gangguan.
- Plat pengapit bawah:Menghubungkan bahagian acuan yang bergerak ke plat bergerak dan menyediakan antara muka pemasangan dan sokongan yang diperlukan.
Plat ini berfungsi sebagai sistem mekanikal yang disambungkan. Sebagai contoh, meningkatkan ketebalan plat sokongan boleh meningkatkan ketahanan terhadap pesongan, tetapi ia juga mempengaruhi ketinggian acuan keseluruhan dan ruang mesin yang tersedia. Begitu juga, menukar ketinggian blok pengatur jarak boleh mempengaruhi strok ejektor dan ruang yang tersedia untuk komponen pemulangan. Oleh itu, semakan reka bentuk harus mempertimbangkan susunan lengkap plat, bukan menganggap setiap plat sebagai item pembelian bebas.
Apakah spesifikasi bahan dan kekerasan yang relevan?
Pemilihan bahan harus mencerminkan permintaan mekanikal yang diletakkan pada setiap plat. Maklumat asas acuan ProSeries yang diterbitkan daripada Moldburger Mould Industry Co., Ltd. mengenal pasti keluli pra-keras P20 dan keluli gred 1.2311 sebagai pilihan bahan asas. Kekerasan yang disenaraikan ialah 28 hingga 32 HRC, dengan kekuatan tegangan 965 hingga 1200 N/mm² dan kekuatan hasil minimum 800 N/mm². Nilai ini memberikan rujukan untuk menilai konfigurasi ProSeries yang dinyatakan, tetapi pembeli harus mengesahkan sijil bahan dan spesifikasi yang digunakan untuk pesanan yang tepat.
| Komponen | Bahan yang diterbitkan | Kekerasan yang diterbitkan | Keadaan permukaan yang disenaraikan |
| Mengapit plat A dan B | P20 / 1.2311 | 28 hingga 32 HRC | Tanah dan digilap |
| Plat sokongan S | 1045 keluli karbon | 18 hingga 22 HRC | tanah |
| Perumahan ejector C dan D | P20 / 1.2311 | 28 hingga 32 HRC | tanah |
| Tiang pemandu dan sesendal | Keluli galas SUJ2 | 58 hingga 62 HRC | Mengeras dan dikisar |
| Pin ejektor | Keluli alat SKD61 / H13 | 48 hingga 52 HRC | Tanah ketepatan |
Untuk acuan tujuan umum, P20 kerap dipilih kerana ia menawarkan keseimbangan praktikal kebolehmesinan, kebolehgilapan dan prestasi mekanikal. Perkakas tekanan tinggi mungkin memerlukan gred keluli yang berbeza atau susunan sokongan yang lebih besar. Pilihan bahan juga harus mengambil kira resin acuan. Plastik bertetulang gentian kaca, sebagai contoh, boleh meningkatkan haus kasar pada permukaan acuan dan komponen bergerak. Persekitaran pemprosesan yang menghakis atau sensitif lembapan mungkin memerlukan bahan kalis kakisan di kawasan terpilih.
Bagaimanakah dimensi asas acuan dipadankan dengan mesin?
Keserasian fizikal adalah sama penting dengan kualiti bahan. Tapak acuan mesti dimuatkan dalam dimensi plat mesin dan jarak bar ikat, manakala gelang pengesan, lubang pelekap, ketinggian keseluruhan dan antara muka ejektor mesti sepadan dengan spesifikasi mesin. Pereka bentuk acuan juga perlu mempertimbangkan cahaya siang yang tersedia, lejang pembukaan maksimum, ketebalan acuan minimum, dan kapasiti pengapit mesin.
Matriks saiz terbitan ProSeries menyediakan lima konfigurasi rujukan. Angka di bawah menerangkan dimensi plat yang disenaraikan dan ketinggian keseluruhan, bukan julat saiz universal untuk setiap asas acuan tersuai.
| Saiz asas | Ketebalan plat | Ketebalan plat B | Ketebalan plat S | Ketinggian keseluruhan |
| 1515 | 50 mm | 50 mm | 25 mm | 146 mm |
| 2020 | 60 mm | 60 mm | 30 mm | 181 mm |
| 2525 | 70 mm | 70 mm | 35 mm | 216 mm |
| 3030 | 80 mm | 80 mm | 40 mm | 251 mm |
| 3535 | 90 mm | 90 mm | 45 mm | 286 mm |
Semasa menyemak sebut harga, pasukan kejuruteraan kami harus menerima lukisan acuan, model mesin, maklumat resin, susunan rongga dan jumlah pengeluaran yang dijangkakan. Butiran ini membantu menentukan sama ada konfigurasi standard sesuai atau sama ada ketebalan plat, kedudukan sokongan, susun atur penyejukan atau butiran pelekap memerlukan pengubahsuaian. Moldburger Mould Industry Co., Ltd. menyediakan pilihan asas acuan untuk aplikasi pengacuan suntikan, dan pembeli harus mengesahkan jadual lukisan dan bahan akhir sebelum pengeluaran bermula.
Komponen Standard yang manakah Mengawal Penjajaran, Pergerakan dan Lentingan?
Komponen standard selalunya lebih kecil daripada plat acuan utama, tetapi pengaruhnya terhadap kebolehulangan adalah besar. Mereka membimbing pergerakan membuka dan menutup, mengekalkan bahagian acuan dalam hubungan yang dimaksudkan, melepaskan produk acuan, dan melindungi perhimpunan bergerak daripada anjakan yang tidak diingini. Acuan boleh mempunyai tapak yang tegar dan rongga yang dimesin dengan tepat sambil masih menghasilkan bahagian yang tidak konsisten jika komponen pemandu atau lontarnya tidak dinyatakan dengan betul.
Pemilihan komponen standard hendaklah bermula dengan pergerakan dan keperluan fungsi acuan. Acuan dua plat mudah boleh menggunakan tiang panduan konvensional dan susunan sesendal dengan pin ejektor. Acuan dengan tulang rusuk dalam, ciri silinder, potongan bawah atau permukaan kosmetik yang halus mungkin memerlukan lengan ejektor, pengangkat, plat haus atau elemen panduan dan pengunci tambahan. Bilangan dan susunan komponen ini hendaklah ditentukan semasa reka bentuk acuan.
Mengapa tiang pemandu dan sesendal pemandu penting?
Tiang pemandu dan sesendal pemandu mengawal kedudukan relatif bahagian acuan bergerak dan pegun semasa membuka dan menutup. Tujuan mereka adalah untuk membimbing pemasangan ke kedudukan yang betul sebelum rongga dan teras bertemu. Panduan tepat membantu mengurangkan sentuhan tidak sekata, melindungi permukaan perpisahan, dan mengekalkan penjajaran berulang dalam banyak kitaran acuan.
Sistem panduan biasa termasuk tiang keras yang dipasang pada satu sisi acuan dan sesendal yang sepadan dipasang pada sisi yang lain. Kesesuaian antara dua komponen mesti membenarkan pergerakan lancar sambil mengehadkan permainan sisi yang berlebihan. Kelegaan yang terlalu besar boleh membenarkan pergerakan yang tidak diingini dan meningkatkan risiko salah jajaran. Muatan yang terlalu ketat boleh menyebabkan geseran, penjanaan haba, pemarkahan atau sawan, terutamanya apabila pelinciran tidak mencukupi atau acuan terdedah kepada pencemaran.
Spesifikasi ProSeries yang diterbitkan mengenal pasti keluli galas SUJ2 untuk tiang pemandu dan sesendal, dengan kekerasan 58 hingga 62 HRC dan kemasan yang mengeras dan dikisar. Ini adalah rujukan bahan dan kekerasan yang bermakna untuk konfigurasi yang disenaraikan. Walau bagaimanapun, pembeli juga harus menyemak diameter tiang sebenar, panjang kerja, panjang sesendal, kelas muat, kekasaran permukaan, susunan pelinciran dan toleransi dimensi pada lukisan komponen.
Sistem panduan hendaklah direka bentuk mengikut saiz dan berat acuan. Acuan besar mungkin memerlukan elemen panduan tambahan atau ciri penjajaran tambahan untuk menguruskan pemuatan yang tidak sekata. Dalam acuan dengan tindakan sampingan, pereka bentuk juga mesti memastikan bahawa tiang pemandu, pin sudut, peluncur dan blok pengunci tidak mengganggu semasa urutan pembukaan. Sistem pemandu hendaklah diperiksa untuk keadaan haus dan pelinciran semasa penyelenggaraan acuan berjadual.
Bagaimanakah pin dan lengan ejektor mempengaruhi pelepasan bahagian?
Sistem lenting mengeluarkan komponen acuan dari teras selepas penyejukan dan pembukaan acuan. Pin ejektor biasanya digunakan untuk menolak kawasan yang sesuai pada bahagian tersebut, manakala lengan ejektor berguna di sekeliling bos silinder atau pin teras di mana permukaan sentuhan sekeliling diperlukan. Pilihan bergantung pada geometri bahagian, ketebalan dinding, sudut draf, pengecutan bahan, dan lokasi tanda lenting yang boleh diterima.
Peletakan pin ejector adalah keputusan reka bentuk, bukan semata-mata soal mengagihkan pin secara sama rata. Daya harus digunakan pada kawasan yang boleh menahan beban lenting tanpa meninggalkan kesan yang boleh dilihat, herotan, atau pemutihan tekanan. Dinding nipis dan rusuk sempit mungkin memerlukan susunan lentingan yang berbeza daripada bahagian struktur tebal. Jika bahagian itu mencengkam teras dengan kuat, pereka bentuk mungkin perlu meningkatkan kawasan lenting yang berkesan atau menyemak draf dan kemasan permukaan daripada bergantung pada beberapa pin yang dimuatkan dengan berat.
Pin ejektor mestilah lurus, dipasang dengan betul dan disokong secukupnya. Panjang tidak disokong yang berlebihan boleh meningkatkan risiko lenturan. Ketinggian pin yang salah boleh menghasilkan tanda saksi atau pelepasan tidak sekata, manakala penjajaran yang lemah boleh menyebabkan pin bergesel pada lubangnya. Lengan ejector memerlukan perhatian yang sama terhadap ketumpukan dan kelegaan larian kerana ia beroperasi di sekeliling pin teras dan mungkin terdedah kepada beban sisi semasa lontar.
Untuk konfigurasi ProSeries yang diterbitkan, bahan pin ejektor yang disenaraikan ialah keluli alat SKD61 H13, dengan kekerasan 48 hingga 52 HRC dan kemasan dikisar ketepatan. Spesifikasi ini harus dianggap sebagai rujukan untuk konfigurasi produk yang dinyatakan dan bukannya andaian bahawa setiap pin atau lengan ejektor menggunakan gred yang sama. Pembeli harus mengesahkan diameter, panjang, gaya kepala, geometri hujung, kekerasan, dan sebarang salutan atau rawatan permukaan khas yang diperlukan untuk aplikasi.
Komponen lain yang manakah melengkapkan sistem pergerakan acuan?
Beberapa komponen tambahan mungkin diperlukan untuk mencapai operasi acuan yang boleh dipercayai. Penggunaannya bergantung pada seni bina acuan dan jenis produk acuan.
- Kembalikan pin:Bantu kembalikan pemasangan ejektor ke kedudukan asalnya apabila acuan ditutup. Panjang dan susunan sentuhannya mesti sesuai dengan reka bentuk plat ejector.
- Mata air:Sediakan daya balik atau pergerakan terkawal dalam mekanisme terpilih. Pemilihan spring harus mempertimbangkan beban kerja, julat mampatan, hayat keletihan, suhu operasi dan ruang pemasangan yang tersedia.
- Mengesan cincin:Letakkan acuan relatif kepada muncung mesin suntikan dan cari bukaan. Dimensinya mesti sepadan dengan antara muka mesin dan susunan sprue acuan.
- sesendal sprue:Menyediakan laluan masuk untuk plastik cair dari muncung mesin ke dalam sistem pelari acuan. Jejari muncung, dimensi orifis dan geometri tempat duduk perlu serasi.
- Pakai pinggan:Lindungi permukaan sentuhan gelongsor di kawasan seperti peluncur dan mekanisme acuan bergerak lain. Ia boleh diganti apabila haus mencapai tahap yang tidak boleh diterima, membantu melindungi struktur acuan yang lebih mahal.
- Aksesori panduan:Mungkin termasuk panduan tambahan, hentian dan komponen penjajaran untuk reka letak acuan tertentu. Konfigurasi yang tepat hendaklah mengikut lukisan acuan yang diluluskan.
- Kunci dan hadkan komponen:Kawal peringkat pergerakan acuan terpilih atau sediakan fungsi penentududukan dalam reka bentuk yang memerlukannya.
- Pengedap dan palam:Menyokong saluran penyejukan dan keperluan litar bendalir jika ditentukan oleh reka bentuk acuan. Penarafan bahan dan tekanan mestilah sesuai untuk keadaan operasi.
Tidak setiap acuan memerlukan setiap komponen dalam senarai ini. Sebagai contoh, acuan asas mungkin tidak memerlukan pengangkat atau blok pengunci yang kompleks, manakala acuan dengan potongan sisi mungkin bergantung pada peluncur, pin sudut dan plat haus untuk melengkapkan urutan pergerakannya. Senarai komponen hendaklah dihasilkan daripada lukisan pemasangan acuan dan bil bahan, dengan setiap bahagian diberikan fungsi dan nombor rujukan yang jelas.
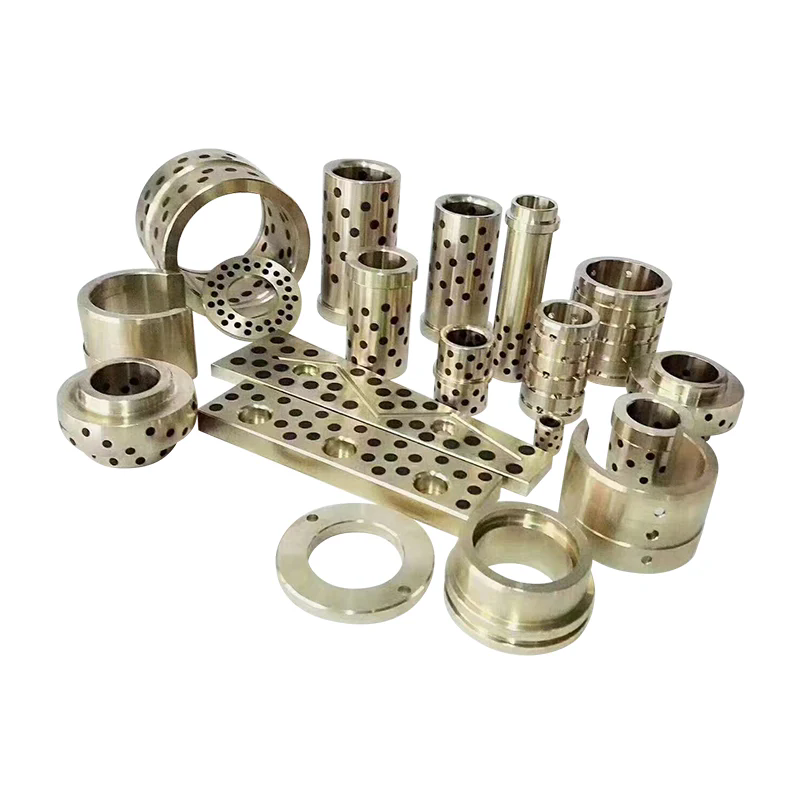
Moldburger Mould Industry Co., Ltd. menyenaraikan tiang panduan dan memakai plat, panduan dan aksesori acuan lain, dan pin ejektor dan lengan ejektor antara kategori komponen acuannya. Apabila mendapatkan bahagian ini, spesifikasi pembelian kami harus mengenal pasti jenis komponen, nombor lukisan, bahan, kekerasan, dimensi, rawatan permukaan dan kuantiti. Ini mengurangkan kekaburan antara komponen visual yang serupa yang mungkin mempunyai keperluan fungsi yang berbeza.
Bagaimanakah Bahan, Toleransi dan Kualiti Pembuatan Harus Dinilai?
Ketepatan tidak ditentukan oleh nama material atau senarai mesin sahaja. Ia adalah hasil perhubungan terkawal antara keperluan reka bentuk, keadaan bahan mentah, proses pemesinan, rawatan haba, pengisaran, pemasangan dan pemeriksaan. Komponen mungkin memenuhi dimensi nominalnya tetapi masih berprestasi buruk jika kerataan, keselarian, ketumpatan, kekerasan atau kemasan permukaannya tidak sesuai untuk aplikasi. Oleh itu, pembeli harus menilai keperluan pembuatan dan pemeriksaan bersama spesifikasi produk.
Bagaimanakah gred keluli dipadankan dengan fungsi komponen?
Komponen acuan yang berbeza mengalami bentuk tekanan dan haus mekanikal yang berbeza. Plat besar mesti memberikan sokongan struktur dan mengekalkan geometrinya. Tiang pemandu mengalami sentuhan gelongsor berulang. Pin ejektor terdedah kepada daya mampatan, geseran, dan pergerakan berulang. Memilih satu bahan untuk setiap komponen akan mengabaikan keadaan operasi yang berbeza ini.
Maklumat produk yang diterbitkan oleh Moldburger Mould Industry Co., Ltd. mengenal pasti beberapa pilihan keluli untuk aplikasi asas acuan, termasuk P20, 4140, H13, keluli tahan karat dan S7. Penerangan yang disenaraikan mengaitkan P20 dengan aplikasi acuan tujuan umum dan kebolehmesinan yang baik, 4140 dengan kekuatan dan keliatan, H13 dengan rintangan haba, keluli tahan karat dengan rintangan kakisan, dan S7 dengan rintangan hentaman. Ini adalah rujukan pemilihan, bukan jaminan yang boleh ditukar ganti. Gred yang betul bergantung pada komponen, resin, suhu pemprosesan, jangkaan haus dan keperluan penyelenggaraan.
Sebagai contoh, P20 mungkin sesuai untuk kebanyakan plat tujuan umum, manakala H13 sering dipertimbangkan di mana permintaan haba yang lebih tinggi atau keadaan haus khusus membenarkan penggunaannya. Gred tahan karat mungkin relevan dalam aplikasi di mana rintangan kakisan adalah penting, tetapi gred yang tepat dan rawatan haba masih memerlukan pengesahan. Pembeli juga harus membezakan antara bahan asas plat dan bahan yang digunakan untuk memasukkan, elemen panduan, ejector, dan komponen haus.
Rawatan haba adalah satu lagi pertimbangan penting. Kekerasan menjejaskan ketahanan terhadap lekukan dan haus, tetapi kekerasan sahaja tidak menggambarkan keliatan, kestabilan dimensi atau ketahanan terhadap keretakan. Jika komponen dikeraskan selepas pemesinan kasar, pelan pembuatan harus mengambil kira kemungkinan herotan dan keperluan untuk pengisaran kemasan. Bagi komponen yang memerlukan padanan rapat, pemeriksaan hendaklah dilakukan selepas peringkat pemesinan dan rawatan haba terakhir, bukan sahaja sebelum mereka.
Toleransi dimensi yang manakah patut diberi perhatian paling dekat?
Tidak setiap dimensi pada lukisan acuan mempunyai kepentingan fungsi yang sama. Panjang dan lebar keseluruhan plat mungkin mempunyai toleransi yang agak luas, manakala lubang panduan, ciri mencari, poket sisipan dan antara muka gelongsor mungkin memerlukan kawalan yang lebih rapat. Pelan pemeriksaan yang berguna mengenal pasti dimensi kritikal kepada fungsi dan mentakrifkan cara ia akan diukur.
Bidang biasa yang memerlukan perhatian termasuk:
- Kerataan dan keselarian plat:Mempengaruhi cara acuan ditutup dan cara beban pengapit diagihkan ke seluruh pemasangan.
- Kedudukan lubang panduan:Menentukan hubungan antara sistem panduan dan rongga dan plat teras.
- Panduan diameter dan kelurusan tiang:Menjejaskan kesesuaian larian, geseran dan penjajaran boleh berulang.
- Masukkan dimensi poket:Tentukan sama ada rongga dan sisipan teras boleh dikesan dan dikekalkan dengan betul.
- Kedudukan dan diameter lubang ejector:Menjejaskan pergerakan pin dan risiko gosokan atau sawan.
- Keadaan permukaan perpisahan:Mempengaruhi penutupan acuan dan risiko denyar yang disebabkan oleh sentuhan atau kerosakan yang lemah.
- Ciri pemasangan dan pengesanan:Mesti sepadan dengan mesin suntikan dan reka bentuk acuan yang diluluskan.
Halaman asas acuan ProSeries menyenaraikan pemesinan CNC untuk plat dan komponen dan menerangkan pendekatan pembuatan yang bertujuan untuk mencapai penjajaran dan kesesuaian yang tepat. Halaman spesifikasi pembuatan acuan yang berasingan menyenaraikan julat saiz standard daripada 150 mm kali 150 mm hingga 600 mm kali 600 mm, kemasan permukaan standard Ra 0.4 mikrometer, dan toleransi tambah atau tolak 0.01 mm pada dimensi kritikal. Angka ini tergolong dalam spesifikasi yang diterbitkan dan tidak boleh digunakan secara automatik pada setiap siri asas acuan atau komponen individu.
Satu lagi halaman asas acuan suntikan menyenaraikan set saiz standard, maklumat kemasan permukaan dan siri model yang berbeza. Oleh kerana halaman produk yang diterbitkan mungkin menerangkan konfigurasi yang berbeza, pembeli harus meminta satu lukisan dan helaian spesifikasi yang disatukan untuk model yang dipilih. Petikan akhir harus menyatakan toleransi yang digunakan untuk setiap dimensi kritikal, cara kekasaran permukaan diukur dan sama ada rekod pemeriksaan dibekalkan dengan pesanan.
Apakah proses pembuatan dan pemeriksaan yang menyokong kebolehulangan?
Keupayaan pemesinan adalah relevan hanya apabila ia disambungkan kepada dimensi dan ciri yang diperlukan oleh reka bentuk acuan. Pengilangan dan penggerudian CNC digunakan untuk menghasilkan profil plat, lubang, poket, dan ciri pelekap. Pengisaran ketepatan boleh meningkatkan kerataan, keselarian dan keadaan permukaan. EDM wayar boleh digunakan untuk profil atau ciri yang sukar dihasilkan dengan pemotongan konvensional. Rawatan haba mungkin diperlukan untuk mencapai kekerasan tertentu, manakala pemeriksaan dimensi mengesahkan sama ada bahagian siap mematuhi lukisan.
Profil syarikat Moldburger Mould Industry Co., Ltd. menyenaraikan mesin CNC daripada Makino, Dawei, dan FANUC, mesin nyahcas elektrik dari Makino dan Sodick, mesin penyusuan wayar perlahan, pengisar Okamoto, mesin pelarik dan peralatan pengukur koordinat Hexagon. Ia juga melaporkan pasukan 30 jurutera reka bentuk dan lebih daripada 100 kakitangan profesional dan teknikal. Sumber yang diterbitkan ini menunjukkan julat peralatan dan kakitangan yang diterangkan oleh syarikat, manakala proses yang digunakan untuk pesanan individu harus disahkan terhadap rancangan pembuatannya yang sebenar.
Mesin pengukur koordinat boleh digunakan untuk memeriksa ciri geometri dan membandingkan kedudukan yang diukur dengan lukisan kejuruteraan. Untuk dimensi yang lebih mudah, tolok yang ditentukur, mikrometer, tolok gerek, tolok ketinggian dan instrumen kekasaran permukaan mungkin sesuai. Kaedah pemeriksaan hendaklah dipilih mengikut toleransi dan geometri yang diperiksa. Keputusan pengukuran hanya bermakna apabila instrumen mempunyai resolusi yang sesuai, status penentukuran dan prosedur pengukuran yang ditetapkan.
Dokumentasi kualiti sepatutnya termasuk sijil bahan, laporan kekerasan jika dinyatakan, keputusan pemeriksaan dimensi untuk ciri kritikal dan rekod sebarang proses khas yang diperlukan oleh lukisan. Untuk pesanan berulang, mengekalkan lukisan yang diluluskan dan kriteria pemeriksaan membantu mengekalkan konsistensi antara kelompok. Jika komponen bertujuan untuk menggantikan bahagian yang sedia ada, pembeli harus memberikan lukisan asal atau sampel yang disahkan dan mengenal pasti sebarang perubahan daripada semakan sebelumnya.
Bagaimanakah pembeli boleh mengurangkan risiko penyumberan dan pemasangan?
Pasukan perolehan sering membandingkan komponen acuan mengikut harga unit dan masa penghantaran. Faktor tersebut penting, tetapi ia harus dinilai berdasarkan keserasian, keperluan pemeriksaan dan kos gangguan pengeluaran. Komponen panduan kos rendah yang haus lebih awal boleh menyebabkan masalah penjajaran, kerja penyelenggaraan dan bahagian acuan yang ditolak. Komponen yang dinyatakan dengan betul mungkin mempunyai harga pembelian yang lebih tinggi tetapi menawarkan nilai kitaran hayat yang lebih baik jika ia mengurangkan masa henti dan kekerapan penggantian.
Sebelum membuat pesanan, gunakan titik semakan teknikal berikut:
- Sahkan jenis acuan, susunan plat dan antara muka mesin.
- Menyediakan lukisan pemasangan acuan dan lukisan komponen terkini yang diluluskan.
- Kenal pasti gred bahan, keperluan kekerasan dan keadaan rawatan haba.
- Nyatakan dimensi kritikal, toleransi geometri dan kekasaran permukaan.
- Sahkan sama ada komponen mesti mengikut DME, HASCO, FUTABA atau piawaian lain yang dicalonkan.
- Periksa kebolehtukaran dengan bahagian acuan sedia ada dan komponen pengganti yang dimaksudkan.
- Bersetuju tentang dokumen pemeriksaan, pembungkusan, pengenalan dan keperluan kebolehkesanan.
- Semak jadual penghantaran berhubung dengan pemesinan, rawatan haba, pengisaran dan pemeriksaan akhir.
Maklumat asas acuan suntikan yang diterbitkan oleh pembekal merujuk kepada keserasian DME, HASCO dan FUTABA. Pembeli masih harus mengenal pasti siri standard dan dimensi tertentu yang diperlukan. Frasa "standard antarabangsa" tidak mencukupi dengan sendirinya kerana sistem yang berbeza mungkin menggunakan dimensi, kesesuaian dan konvensyen komponen yang berbeza. Dokumen pembelian teknikal kami harus menyatakan standard, nombor bahagian dan semakan di mana-mana sahaja kebolehtukaran diperlukan.
Untuk projek tersuai, Moldburger Mould Industry Co., Ltd. boleh dinilai pada keupayaannya untuk menyemak lukisan, mengeluarkan konfigurasi plat dan komponen yang diperlukan, dan memberikan maklumat kualiti yang berkaitan. Penyelarasan kilang kami harus menumpukan pada menyelesaikan soalan teknikal sebelum pengeluaran, terutamanya apabila pesanan termasuk dimensi bukan standard atau komponen gantian. Proses kelulusan yang jelas membantu menghalang semakan yang boleh dielakkan selepas pemesinan dimulakan.
Kesimpulan
Acuan suntikan ketepatan bergantung pada asas acuan yang stabil dan set komponen standard yang diselaraskan. Plat pengapit, rongga dan plat teras, plat sokongan, blok pengatur jarak, dan pelung ejektor menyediakan asas struktur. Tiang pemandu, sesendal, pin ejektor, lengan, pin kembali, gelang pengesan, sesendal sprue, dan komponen haus menyokong pergerakan yang tepat dan pelepasan bahagian yang boleh dipercayai. Pemilihan bahan, kawalan dimensi, keserasian mesin dan rekod pemeriksaan menentukan sama ada komponen ini berfungsi bersama seperti yang dimaksudkan.
Moldburger Mould Industry Co., Ltd.menawarkan penyelesaian asas acuan dan komponen standard yang disokong oleh spesifikasi bahan yang diterbitkan, sumber pemesinan dan peralatan pemeriksaan. Jika anda sedang membangunkan acuan suntikan baharu atau sumber komponen gantian, hantarkan lukisan, keperluan bahan, butiran mesin dan keadaan pengeluaran yang dijangkakan kepada pasukan kami. Minta semakan teknikal dan sebut harga untuk mengenal pasti konfigurasi yang sesuai untuk projek perkakas anda.
Soalan Lazim
S: Apakah perbezaan antara asas acuan dan komponen acuan standard?
A: Tapak acuan ialah pemasangan struktur plat dan elemen sokongan yang memegang rongga, teras, sistem pemandu, dan mekanisme lenting. Komponen acuan standard ialah bahagian berfungsi yang dipasang di dalam atau di sekeliling pemasangan itu, seperti tiang panduan, sesendal pemandu, pin ejektor, lengan ejektor, pin kembali, gelang pengesan dan sesendal sprue. Asas acuan menyediakan sokongan struktur, manakala komponen standard mengawal penjajaran, pergerakan, kedudukan dan pelepasan bahagian. Kedua-duanya mesti dinyatakan bersama untuk mencapai operasi acuan yang boleh dipercayai.
S: Keluli manakah yang biasa digunakan untuk asas acuan suntikan ketepatan?
A: Keluli pra-keras P20 dan 1.2311 biasanya digunakan untuk plat asas acuan tujuan umum kerana ia menawarkan gabungan praktikal kebolehmesinan dan prestasi mekanikal. Gred lain boleh dipilih mengikut permohonan. Contohnya, 4140 dikaitkan dengan kekuatan dan keliatan, H13 dengan rintangan haba, keluli tahan karat dengan rintangan kakisan dan S7 dengan rintangan hentaman. Pilihan terakhir harus mempertimbangkan struktur acuan, resin, suhu operasi, keadaan haus, kekerasan yang diperlukan, dan dokumentasi bahan pembekal.
S: Mengapa tiang panduan dan sesendal penting dalam ketepatan acuan suntikan?
A: Tiang pemandu dan sesendal mengawal kedudukan relatif kedua-dua bahagian acuan semasa acuan dibuka dan ditutup. Komponen yang dipadankan dengan betul membantu rongga dan teras bertemu dalam kedudukan yang dimaksudkan, mengurangkan pergerakan yang tidak diingini dan melindungi permukaan perpisahan. Diameter, kelurusan, kesesuaian, kekerasan, kemasan permukaan dan keperluan pelinciran semuanya mempengaruhi prestasi. Pelepasan yang berlebihan boleh menyumbang kepada salah jajaran, manakala padatan yang terlalu ketat boleh menyebabkan geseran, pemarkahan atau sawan semasa operasi berulang.
S: Bagaimanakah pin ejektor harus dipilih untuk acuan suntikan plastik?
A: Pin ejector hendaklah dipilih mengikut geometri bahagian acuan, ketebalan dinding, pengecutan bahan, draf, dan rintangan lenting yang dijangkakan. Kedudukan sentuhan mereka harus mengedarkan daya pelepas tanpa menyebabkan tanda yang boleh dilihat atau herotan bahagian. Diameter pin, panjang, gaya kepala, geometri hujung, kekerasan, dan kesesuaian dalam plat ejektor hendaklah diperiksa terhadap lukisan acuan. Lengan ejector mungkin lebih sesuai di sekeliling bos silinder atau pin teras di mana permukaan sentuhan sekeliling diperlukan.
S: Apakah maklumat yang perlu diberikan oleh pembeli apabila memesan asas acuan yang disesuaikan?
J: Pembeli harus menyediakan lukisan pemasangan acuan terkini, dimensi plat, model mesin, jarak bar ikat, butiran plat, gelang pengesan dan keperluan pemasangan, antara muka ejektor, susunan rongga, jenis resin dan keadaan pengeluaran yang dijangkakan. Pesanan itu juga harus menyatakan gred bahan, kekerasan, toleransi kritikal, kemasan permukaan, piawaian yang berkenaan dan dokumen pemeriksaan yang diperlukan. Menyediakan maklumat ini sebelum sebut harga membantu pengilang menilai keserasian, mengenal pasti keperluan pemesinan khas dan mengurangkan risiko masalah dimensi atau pemasangan.